Anomalieerkennung ist eine der nuetzlichsten - und meist missverstandenen - Ideen der industriellen KI. Ohne Jargon ist sie einfach: einem System beibringen, wie normaler Betrieb aussieht, damit es Abweichungen meldet, oft bevor ein Mensch sie bemerkt. Sie ist der stille Motor hinter vielen "praediktiven" und "Smart-Factory"-Werkzeugen.
Dieser Beitrag beantwortet eine klar abgegrenzte Frage: Was genau ist Anomalieerkennung, und wie funktioniert sie im Fertigungskontext?
Eine einfache Definition
Anomalieerkennung = Normal lernen, dann das Abnormale melden. Statt jede Regel fuer jeden Fehler vorab vorgegeben zu bekommen, studiert das System, wie sich eine Maschine oder ein Prozess ueblicherweise verhaelt, und meldet sich, wenn etwas nicht mehr zum Muster passt. Das ist in der Fertigung stark, wo man oft nicht jeden moeglichen Ausfall auflisten kann, aber *zeigen* kann, wie gesunder Betrieb aussieht.
Drei Arten von Anomalien
Nicht alle Anomalien sehen gleich aus, und die Art zu kennen hilft bei der Wahl des Ansatzes.
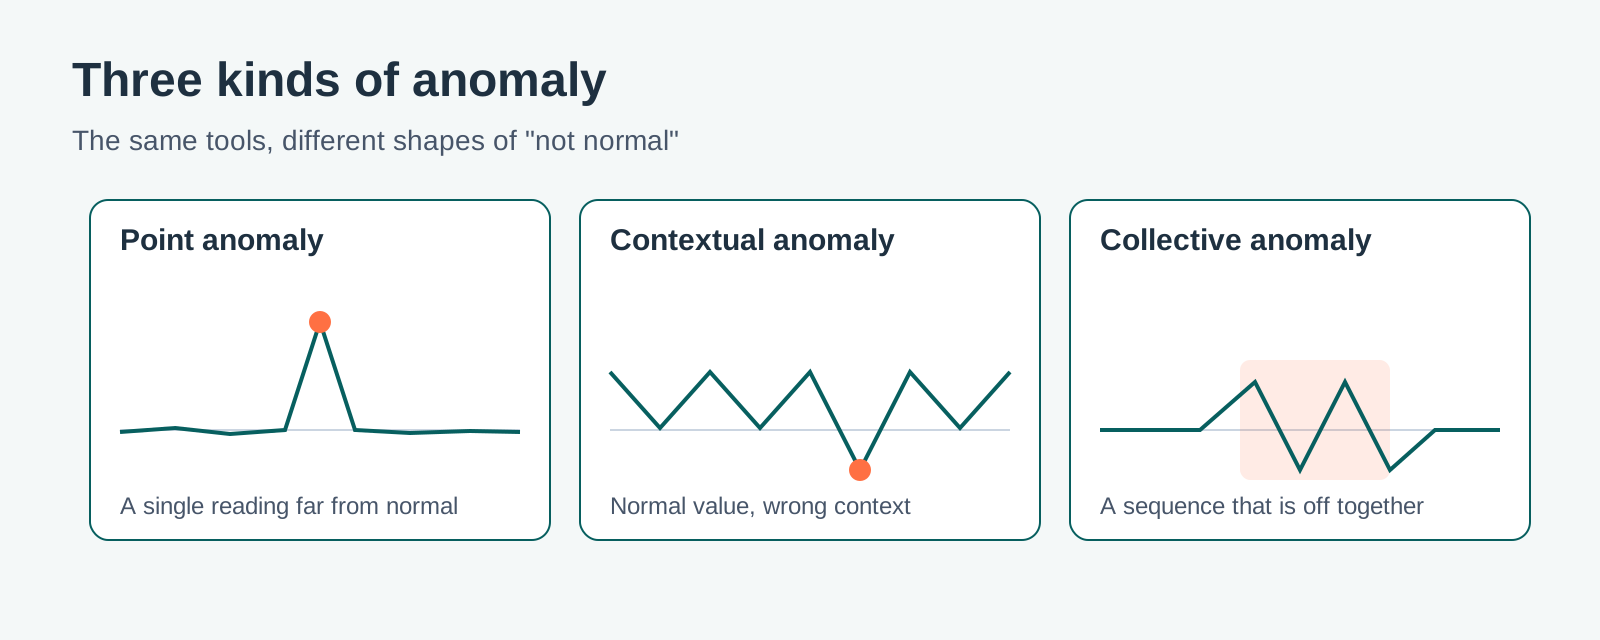
- Punktanomalie - ein einzelner Wert weit weg vom Normalen (ploetzliche Temperaturspitze). Am leichtesten zu fangen.
- Kontextuelle Anomalie - ein Wert, der allgemein normal ist, aber *fuer seinen Kontext* falsch (ein Motorstrom, der bei Volllast in Ordnung, im Leerlauf aber abnormal ist).
- Kollektive Anomalie - eine Sequenz, die *gemeinsam* abweicht, auch wenn kein einzelner Punkt extrem aussieht (ein ungewoehnliches Schwingungsmuster ueber Minuten).
Wie es funktioniert, in vier Schritten
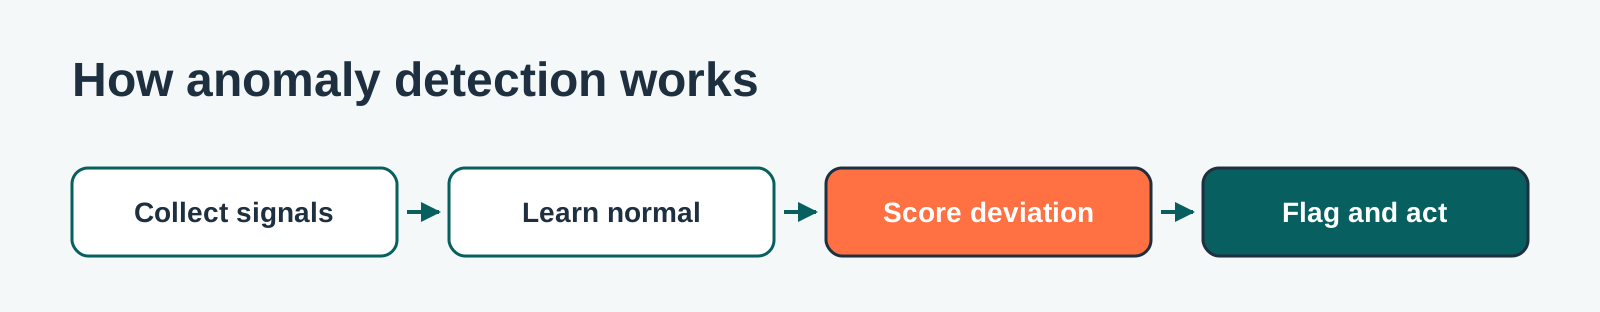
1) Signale sammeln - konsistente Zeitreihen der Anlage oder des Prozesses. 2) Normal lernen - ein Modell baut aus der Historie ein Bild gesunden Verhaltens (meist unueberwacht oder halbueberwacht, da Normaldaten reichlich und Ausfaelle selten sind). 3) Abweichung bewerten - jeder neue Wert bekommt einen "wie ungewoehnlich ist das?"-Score gegen das gelernte Normal. 4) Melden und handeln - ueberschreitet der Score eine Empfindlichkeitsschwelle, loest er einen Alarm fuer Mensch oder Workflow aus.
Wo es in der Produktion hilft
- Praediktive Wartung - ein Lager oder Motor, der frueh Richtung Ausfall driftet.
- Qualitaet - Prozessdrift erkennen, bevor sie zu Ausschuss wird.
- Energie - Verbrauch melden, der nicht mehr zum Output passt.
- Prozessexkursionen - erkennen, wenn eine Linie sich anders als jeder normale Lauf verhaelt.
Use Case in der Praxis: Pasteurisierung in einer Molkerei
Pasteurisierung passt perfekt, weil die drei Anomalietypen direkt darauf abbilden. Eine ploetzliche Sondenspitze ist eine Punkt-Anomalie. Eine Temperatur, die beim Aufheizen in Ordnung, in der Haltephase aber zu niedrig ist, ist eine kontextuelle Anomalie - ein normaler Wert zum falschen Zeitpunkt. Eine langsame, gemeinsame Drift von Temperatur, Durchfluss und Haltezeit ueber eine Charge ist eine kollektive Anomalie. Feste Alarme fangen die offensichtliche Spitze; Anomalieerkennung faengt auch die kontextuellen und kollektiven Faelle, die eine Charge still zum Lebensmittelsicherheitsrisiko machen.
Wie Sie es bauen wuerden: die Pasteur-Signale (Ein- und Auslauftemperatur, Durchfluss, Haltezeit) je Charge erfassen, Kontext anhaengen (Produkt, Linie, CIP-Zustand) und vergangene Chargen labeln, die gehalten, nachgearbeitet oder von der QS abgelehnt wurden. Das Modell lernt das normale Chargenprofil und meldet Abweichungen zur QS-Pruefung, bevor Produkt ausgeliefert wird.
Was gute Anomalieerkennung braucht
Die Methode ist nur so gut wie ihre Eingaben. Sie braucht saubere, konsistente Signale, genug Historie des Normalen fuer eine verlaessliche Baseline, Kontext (Produkt, Schicht, Sollwert), damit sie einen normalen Wechsel nicht mit einem Fehler verwechselt, und Labels bekannter Ereignisse, um zu validieren, dass ihre Meldungen nuetzlich sind. Am letzten Punkt straucheln viele Projekte: ohne gelabelte Beispiele kann man nicht messen, ob das Modell echte Probleme faengt oder falschen Alarm schlaegt.
Anomalieerkennung vs. Vorhersage
Eine haeufige Verwechslung: Anomalieerkennung sagt "das ist ungewoehnlich", nicht unbedingt "dieser konkrete Ausfall passiert in 200 Stunden". Sie ist das Fundament fuer Vorhersage und Ursachenanalyse - die Schicht, die die interessanten Momente sichtbar macht, damit Menschen und nachgelagerte Modelle handeln koennen.
Haeufige Fallstricke
- Kein Kontext -> Fehlalarme. Normale Wechsel werden als Fehler gemeldet.
- Alarmmuedigkeit. Zu empfindliche Einstellungen trainieren Operatoren, Meldungen zu ignorieren.
- Kein Owner. Eine Meldung ohne Verantwortlichen aendert nichts.
Praktische Regel
Anomalieerkennung ist keine Magie und keine Blackbox, die man kauft - sie ist die Disziplin, Normal gut genug zu definieren, damit "nicht normal" handlungsrelevant wird. Bringen Sie Daten und Kontext bei einer Anlage in Ordnung, und es wird zur Fruehwarnschicht, auf der alles Weitere aufbaut.
Beginnen Sie damit, einem Modell Ihr Normal beizubringen: Signale importieren, Kontext hinzufuegen und bekannte Ereignisse labeln, um einen anomalie-bereiten Datensatz zu bauen - in Predsense Labeling: https://www.predsense.ai/products/labeling