OEE (Overall Equipment Effectiveness) hilft Ihnen, eine praktische Frage für eine bestimmte Produktionslinie zu beantworten: Wie effektiv läuft diese Linie im Zeitraum, den wir gerade messen?
„Gerade jetzt“ bedeutet in der Regel die aktuelle oder die zuletzt abgeschlossene Schicht, Charge oder Produktionsrunde - kein vager Monatsdurchschnitt. OEE wird immer für ein klar definiertes Fenster berechnet (eine Linie, ein Zeitraum, eine einheitliche Maßeinheit).
Auch ohne tiefes KPI-Vorwissen können Sie OEE in drei verständliche Teile zerlegen.
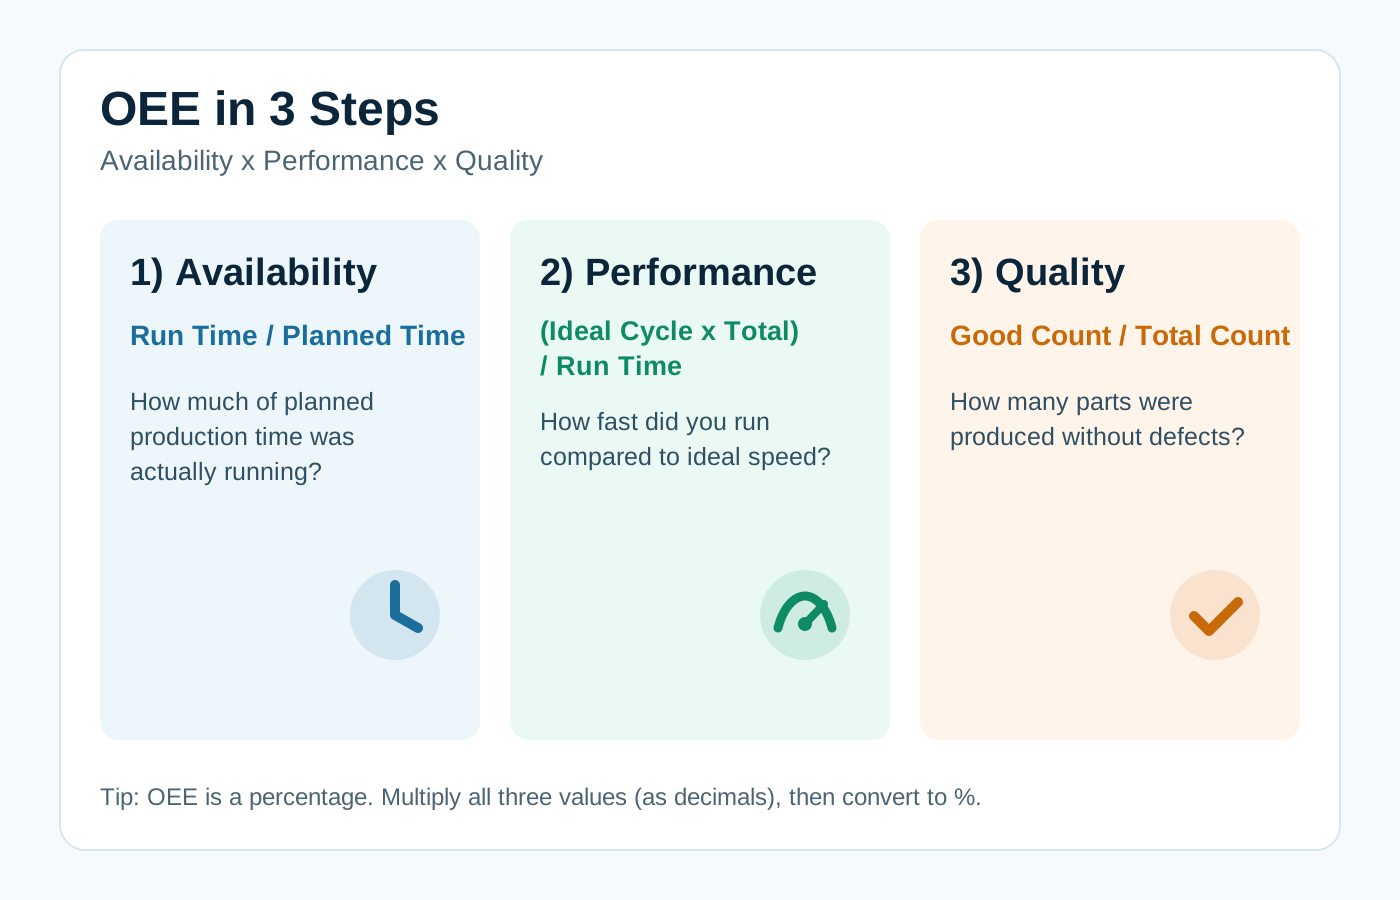
Die Kernformel ist einfach: OEE = Verfügbarkeit x Leistung x Qualität.
1) Verfügbarkeit prüft, wie viel der geplanten Produktionszeit tatsächlich genutzt wurde (nicht durch Stillstände verloren ging).
2) Leistung prüft, ob der Prozess im gemessenen Zeitraum nahe an der idealen Geschwindigkeit für die tatsächlich produzierte Menge lief.
3) Qualität prüft, wie viel dieser Ausbringung gut war - nicht Ausschuss oder Nacharbeit.
Was bedeutet „Total“ in der Leistung?
In Leistung = (Ideale Taktzeit x Total Count) / Laufzeit bedeutet Total Count die tatsächlich produzierte Gesamtmenge im Messzeitraum - Stück, Kilogramm, Liter oder die Einheit Ihrer Linie.
Das ist weder Ihr Absatzforecast noch Ihr zugesagtes Lieferziel und nicht nur „gute Teile“. Es ist alles, was in diesem Fenster produziert wurde, bevor Qualität den Ausschuss berücksichtigt. Wenn Sie in 14 Stunden Laufzeit 800 Einheiten produziert haben und die ideale Taktzeit 1 Minute pro Einheit beträgt, vergleicht die Leistung diese reale Ausbringung mit dem, was die Linie bei idealer Geschwindigkeit in diesen 14 Stunden hätte schaffen können.
Wenn diese drei Kennzahlen klar definiert sind, wirkt OEE nicht mehr einschüchternd.
Wie oft sollten Sie OEE messen?
Es gibt kein einziges „richtiges“ Intervall - es hängt von der Entscheidung ab, die Sie treffen müssen:
- Pro Schicht eignet sich für den Tagesbetrieb: Übergaben, Stand-ups und sofortige Maßnahmen an der Linie.
- Pro Tag eignet sich für Trends und Management-Reporting, wenn die Linie ähnliche Produkte fährt.
- Pro Charge, Auftrag oder SKU-Lauf eignet sich, wenn die Linie häufig das Produkt wechselt, Rüstzeiten variieren oder sich die ideale Taktzeit pro Produkt ändert.
Verwenden Sie in jedem Zeitraum dieselben Definitionen. Vergleichen Sie Montag mit Dienstag nur, wenn geplante Stillstände, Ausschuss und ideale Taktzeit gleich definiert sind.
Mehrere Produkte auf einer Linie (unterschiedliche Rüstzeiten)
Läuft eine Linie mehrere Produkte, kann eine einzige Tages-OEE die Realität verdecken. Praktischer ist:
- OEE pro Produktionslauf berechnen (von Rüstung zu Rüstung oder pro SKU) mit idealer Taktzeit pro Produkt.
- Geplante Rüstungen/Umrüstungen als geplante Stillstände behandeln; ungeplante Stopps getrennt erfassen.
- Auf Schicht oder Tag nur bei Bedarf hochrechnen - ideal gewichtet nach Laufzeit, nicht als einfacher Durchschnitt der OEE-Prozente.
So wirkt eine lange Rüstung für Produkt B nicht stillschweigend wie „niedrige Verfügbarkeit“ für Produkt A.
Qualität bei kontinuierlicher Produktion (z. B. Milchverarbeitung)
Good Count / Total Count gilt auch ohne diskrete Stückzahlen. Definieren Sie die Einheit klar:
- Total Count = insgesamt produziertes Volumen oder Gewicht im Zeitraum (Liter, kg, Tonnen).
- Good Count = Menge, die die Spezifikation erfüllt und in den nächsten Schritt geht (nicht Abzweig in Ausschuss, Nacharbeit oder Off-Spec-Tanks).
Nutzen Sie Durchflussmesser, Tankbilanzen oder QC-Stichproben, umgerechnet auf Volumen - was immer zu Ihrer Werkslogik passt. Die Formel bleibt gleich; nur die Einheit wechselt von „Stück“ zu „Liter“ oder „kg“.
Wer legt die Idealgeschwindigkeit fest - Maschine, Team oder Plan?
Die ideale Taktzeit sollte das technische Optimum für dieses Produkt auf dieser Linie widerspiegeln (Engineering-Standard, OEM-Fähigkeit oder nachweislich bester stabiler Lauf) - nicht die heutige Personalausstattung und nicht Ihr kommerzielles Lieferversprechen.
Wenn nur zwei Bediener dauerhaft den Durchsatz begrenzen, ist das ein realer Leistungsverlust - aber er sollte als Constraint sichtbar sein, nicht dauerhaft in eine niedrigere „Ideal“-Taktzeit eingerechnet werden. Zugesagtes Volumen gehört in Planungs- und Liefer-KPIs; ideale Taktzeit gehört in Anlagen- und Prozessfähigkeit.
Hier ein einfaches Beispiel, wie Teams Werte oft in OEE-Formularen erfassen:
- Schichtzeit,
- geplante Stillstände,
- Laufzeit,
- ideale Taktzeit,
- produzierte Gesamtmenge,
- Ausschuss gesamt.
Mit folgenden Werten:
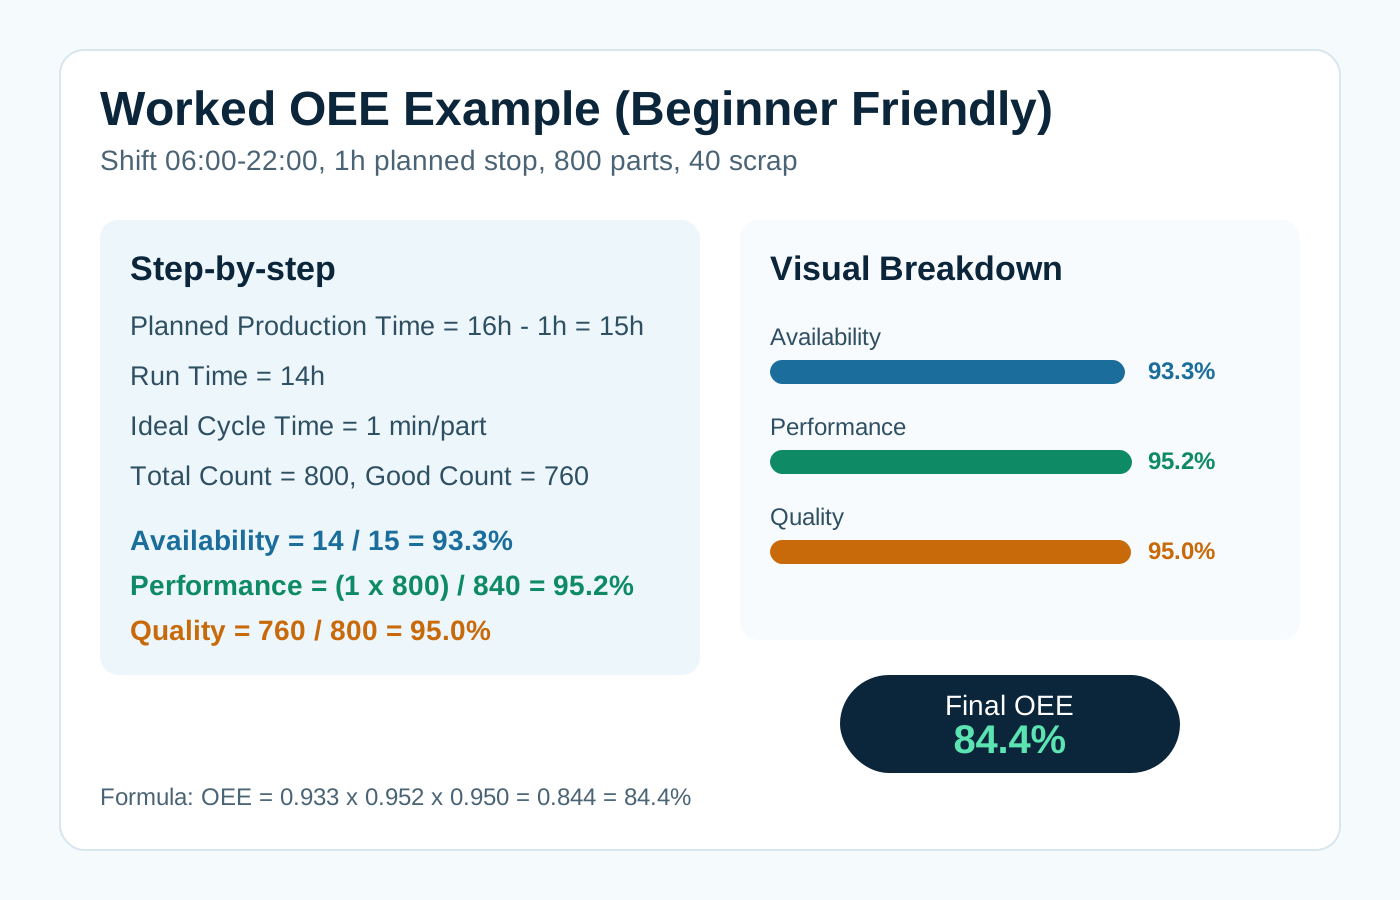
- Schicht: 06:00-22:00 (16h gesamt),
- Geplante Stillstände: 1h,
- Laufzeit: 14h,
- Ideale Taktzeit: 1 Minute pro Teil,
- Total Count: 800 Teile,
- Ausschuss: 40 Teile.
Daraus ergeben sich die Komponenten:
- Verfügbarkeit = 14 / 15 = 93,3%,
- Leistung = (1 x 800) / (14 x 60) = 95,2%,
- Qualität = 760 / 800 = 95,0%.
Zusammen:
- OEE = 0,933 x 0,952 x 0,950 = 0,844 = 84,4%.
Die finale OEE-Zahl schnell einordnen:
- 100% bedeutet perfekte Produktion (in der Praxis selten),
- 85% gilt in stabilen Umgebungen oft als Weltklasse,
- niedrigere Werte zeigen Verluste in einer der drei Komponenten.
Deshalb sollte OEE nicht nur als eine Zahl gelesen werden. Der Wert liegt darin zu sehen, wo Verluste zuerst entstehen (Zeit, Geschwindigkeit oder Qualität) und genau dort anzusetzen.
Wenn Ihr Team bereits Maschinendaten erfasst, kann OEE ein tägliches Steuerungsinstrument werden - nicht nur ein monatlicher Report-KPI.
Mit eigenen Zahlen testen: Schichtzeit, Stillstände, Laufzeit, ideale Taktzeit, Ausbringung und Ausschuss im Predsense-Workflow eingeben und sehen, wie sich OEE aus Ihren Eingaben aktualisiert: https://www.predsense.ai/products/anomaly-detection